Soldadura y moldes
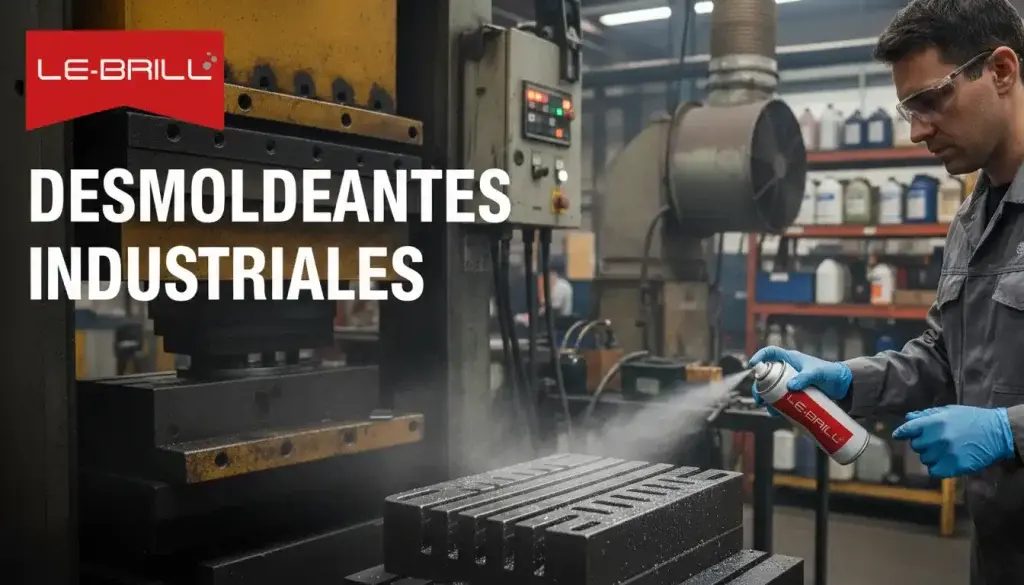
Un desmoldeante es un producto que se aplica sobre el molde para que el material no se adhiera a él y la pieza salga entera y limpia. En aerosol se pulveriza una capa fina y uniforme sobre el molde limpio antes del ciclo, y se repite cuando la pieza empieza a resistirse. Sirve para plástico, caucho y metal en inyección y moldeo.
El desmoldeante forma una barrera antiadherente entre la superficie del molde y el material que entra caliente o fluido. Sin ella, el material se agarra a la superficie, la pieza sale con marcas o se rompe al extraerla, y el molde se desgasta antes.
Bien aplicado, tiene tres efectos: la pieza se libera sin esfuerzo, el acabado sale uniforme de un ciclo a otro y el molde dura más. Por eso se usa tanto en la inyección de plástico como en el moldeo de caucho y en piezas de metal.
Elige la familia por cómo la vas a aplicar. El artículo técnico de Interempresas que citamos más abajo repasa las que se usan en la industria del plástico:
| Tipo | Cómo se usa |
|---|---|
| Siliconas | Las más eficaces; dejan restos en la superficie |
| Ceras | En frío, con frotado y pulido repetidos |
| Polifluorocarbonos | En spray, sobre moldes metálicos |
| Desmoldeantes internos | Mezclados en el material, migran a la superficie |
| Películas | Soluciones de PVA o láminas sobre el molde |
Un spray es un desmoldeante externo: va sobre el molde, no dentro del material, y se puede reforzar en cada ciclo donde haga falta. Si quieres tratar el molde ciclo a ciclo y reforzar solo donde se pega, ese es tu formato; si necesitas que el material salga ya tratado, mira los internos.
La clave es la capa fina: el aerosol permite repartir poco producto por toda la cavidad, y más cantidad no desmoldea mejor.
Las indicaciones de agitado y distancia de pulverización son las de la etiqueta del bote; sigue las del producto que uses.
💡 Consejo técnico: si una zona concreta del molde se pega siempre, refuerza solo esa zona en vez de cargar todo el molde. El exceso de producto acaba en la superficie de la pieza.
Depende de lo que pase con la pieza después. La silicona es la opción más eficaz para desmoldear, pero deja restos en la superficie, y eso cuenta si la pieza se va a pintar, lacar o pegar.
Un artículo de la revista técnica Interempresas sobre problemas de desmoldeo lo resume así, y añade que si la pieza debe ir pintada puede dar problemas de muy difícil solución.
La máxima eficiencia se obtiene con grasas de silicona, pero los restos de grasa que inevitablemente quedan en la superficie del producto pueden contaminar.
La regla práctica: si la pieza sale del molde lista para usar, un desmoldeante de silicona da el mejor resultado. Si después lleva pintado posterior, encolado o serigrafía, hay que eliminar el residuo antes de ese paso o elegir un desmoldeante sin silicona. El mismo artículo recuerda que también las ceras dejan restos que se deben quitar antes de lacar o encolar.
Cuando la pieza se resiste ciclo tras ciclo, el desmoldeante suele ser el síntoma y no la causa. El mismo artículo de Interempresas apunta a tres orígenes distintos según el material:
La superficie del molde también decide el resultado, porque su calidad se copia en la pieza. Un molde con la superficie dañada o con restos viejos da piezas con peor acabado, por mucho producto que se le eche. Antes de aumentar la dosis, revisa la limpieza, el estado de la superficie y la porosidad del molde.
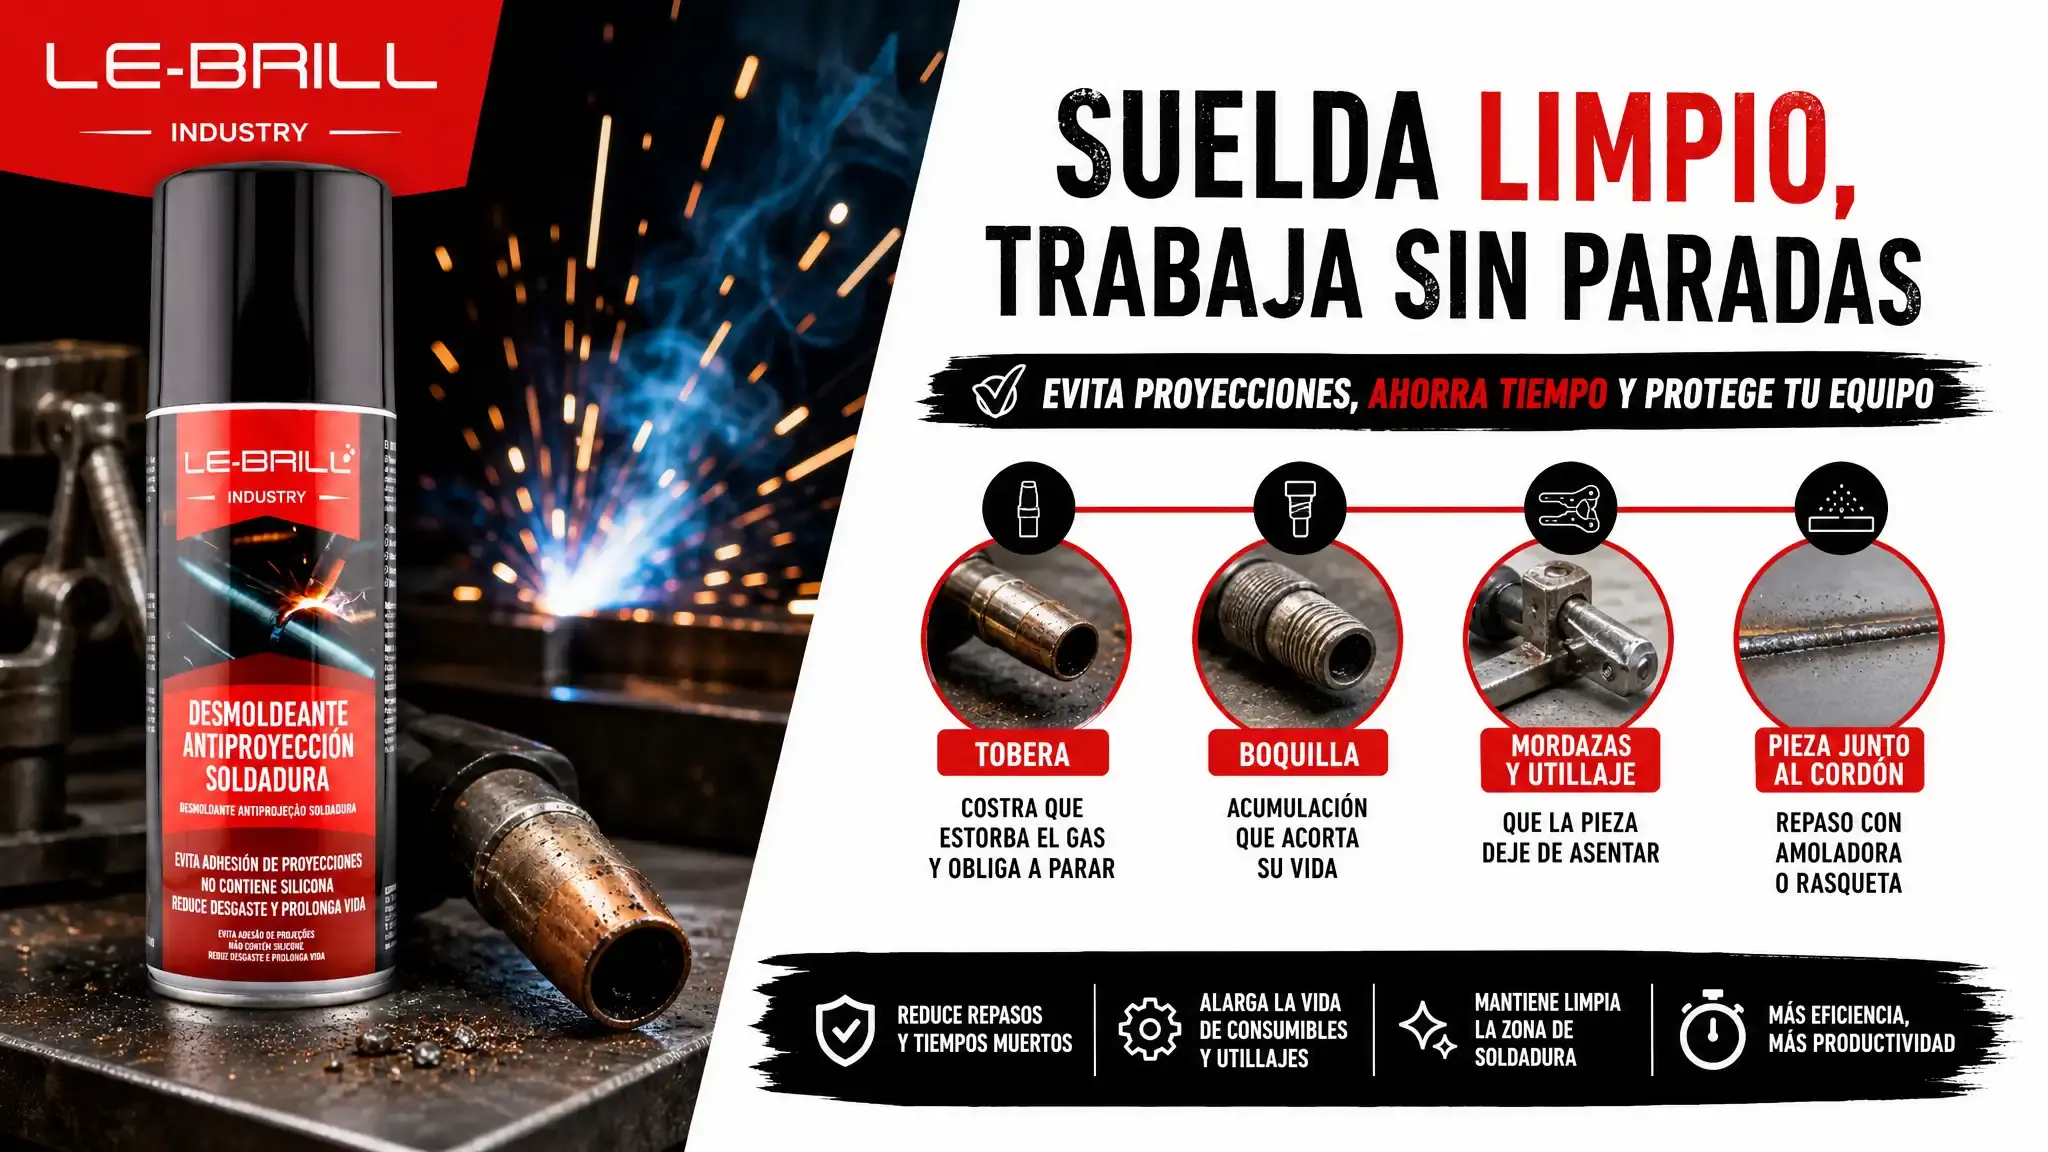
Si tus piezas de plástico, caucho o metal salen pegadas o con residuos, prueba en el siguiente ciclo el Desmoldeante de Silicona de Le-Brill: su silicona de alta pureza las libera sin dejar restos pegajosos y con un acabado uniforme. Y si en la misma planta se suelda, pide además la antiproyección de optimización de procesos industriales.